- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quando os fornecedores de componentes metálicos reduzem a eficiência da produção de montagem automatizada?
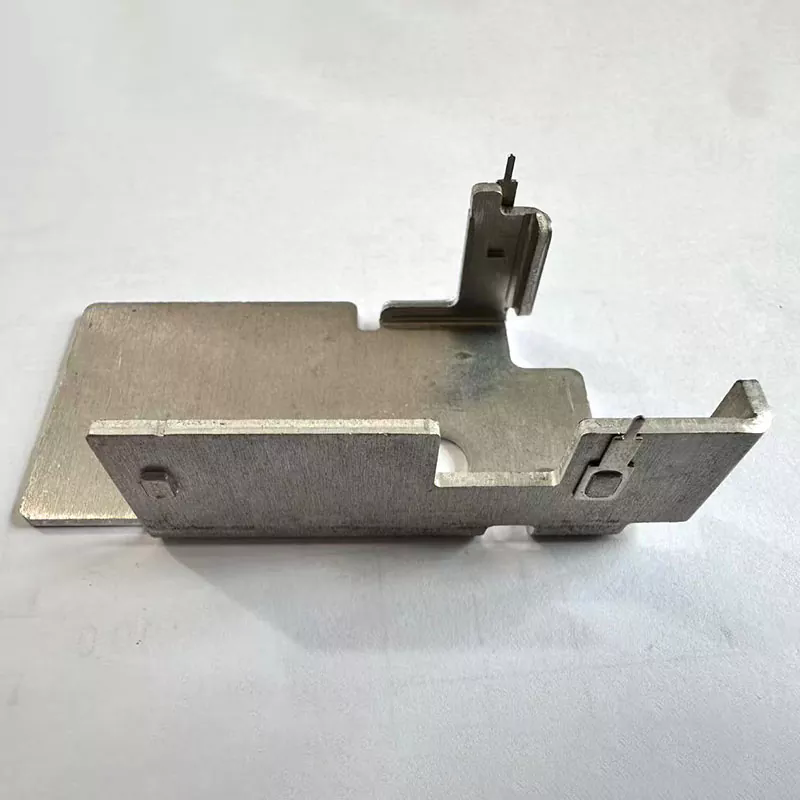
Fabricantes de sistemas automotivos, marcas de eletrônicos de consumo e compradores de EPC de gabinetes industriais frequentemente enfrentam quatro gargalos dispendiosos ao cooperar com fornecedores não profissionais de dobra de chapas metálicas: retorno elástico descontrolado e ângulos de dobra instáveis criam um enorme trabalho de correção manual em linhas de montagem automatizadas; fornecedores sem orientação de projeto DFM deixam defeitos estruturais ocultos nos estágios iniciais de desenho; fábricas dispersas de dobramento, tratamento de superfície e testes quebram as cadeias de rastreabilidade de lotes e atrasam auditorias de fábricas no exterior; ferramentas de matriz de baixa qualidade riscam as superfícies das peças e aumentam as taxas de rejeição do produto acabado. Lijingda integra dobra CNC, engenharia de processo profissional e inspeção de qualidade de lote completo sob o mesmo teto de fábrica, bloqueando ± 0,5° de tolerância de dobra ultra-apertada enquanto fornece serviço de otimização de projeto antecipado, eliminando retrabalho de montagem, perdas de defeitos de projeto e estagnação de auditoria para compradores transfronteiriços de componentes metálicos.
1. A compensação dinâmica de retorno elástico do CNC estabiliza a tolerância do ângulo para montagem não tripulada
O equipamento de dobra comum não possui algoritmos de compensação de retorno elástico do material em tempo real; Diferentes folhas de liga de aço e alumínio geram um rebote elástico inconsistente após a conformação, fazendo com que os ângulos de curvatura se desviem além de ± 1°. Durante a montagem automática do robô, os suportes dobrados desalinhados não podem travar nos acessórios correspondentes, forçando as fábricas a designar trabalhadores extras para aparar manualmente e reduzir a capacidade de produção diária. A Lijing equipa máquinas de dobra CNC totalmente digitais com módulos de calibração de rebote específicos para cada material, predefinindo parâmetros de compensação para peças brutas de aço inoxidável, aço laminado a frio e alumínio. Os dados de inspeção de produção em massa verificam se todas as peças dobradas acabadas mantêm a tolerância angular dentro de ±0,5°, correspondendo perfeitamente aos padrões de posicionamento de estações de montagem não tripuladas de alta velocidade e reduzindo o trabalho de retrabalho de montagem em mais de 60%.
2. Engenheiros seniores de DFM eliminam defeitos de flexão ocultos na fase de revisão do desenho
A maioria dos fornecedores de processamento de metal apenas executa desenhos submetidos sem avaliação profissional do processo; raio de curvatura irracional, flange muito estreito e design de direção de grão provocam rachaduras, enrugamento após a produção em massa, forçando os clientes a reabrir moldes e suspender os ciclos de fornecimento de componentes. A equipe de engenheiros seniores de chapas metálicas da fábrica realiza otimização gratuita do DFM para todas as solicitações de cotação, ajustando o layout da dobra, o tamanho da peça bruta e o radiano de transição com base na ductilidade do material antes da fabricação formal do molde. A intervenção antecipada no projeto evita a revisão do molde pós-produção e perdas por atraso no pedido, reduzindo significativamente o ciclo de iteração de amostras de novos produtos para equipes de P&D automotivas e eletrônicas.
3. A produção completa em circuito fechado realiza arquivos completos de rastreabilidade de material em lote
A terceirização descentralizada de dobra, polimento e revestimento torna impossível integrar certificados MTC brutos, registros de processos de dobra e dados de inspeção finalizados em arquivos de lotes unificados. Os auditores de marcas europeus e norte-americanos interromperão as revisões de qualificação dos fornecedores sem documentos completos de rastreabilidade. Cada lote de peças de dobra Lijingda registra números de fornos de aço bruto, registros de parâmetros de dobra CNC e relatórios de teste dimensionais finais, compilando pacotes completos de documentos de auditoria em inglês junto com as remessas. Os dados de rastreabilidade integrados ajudam os compradores a passar na inspeção de fábrica de terceiros sem despesas suplementares com testes de materiais.
4. Matrizes dedicadas polidas evitam sucata de arranhões na superfície após a formação de dobra
Matrizes gerais gastas e não polidas deixam marcas profundas e marcas de arranhões nas superfícies das peças durante a dobra; suportes riscados e estruturas de chassi falham na inspeção de aparência de produtos acabados eletrônicos e automotivos de alta qualidade, criando altos custos de sucata em lote. Todos os punções de dobra e matrizes em V adotam tratamento de polimento espelhado antes da produção formal, adicionando película protetora removível nas superfícies de contato para eliminar marcas de fricção. Mesmo os finos componentes decorativos de dobramento de alumínio mantêm superfícies lisas e livres de riscos, sem procedimentos de polimento secundários, reduzindo os gastos com tratamento de superfície pós-processo para fabricantes OEM.
5. A combinação de múltiplas ligas equilibra estrutura leve e rigidez mecânica
O material de folha única universal não pode satisfazer as demandas de carga diferenciadas de dissipadores de calor eletrônicos finos e suportes pesados de chassis de automóveis. Chapas muito grossas aumentam o peso total do produto, enquanto chapas finas se deformam facilmente sob cargas de vibração de longo prazo. A fábrica aloca peças metálicas específicas de acordo com os parâmetros de carga do cliente: alumínio fino para estruturas eletrônicas de dissipação de calor, aço laminado a frio médio para suportes de gabinete, aço inoxidável espesso para suportes estruturais de veículos. O design otimizado da espessura da chapa mantém resistência à flexão suficiente e, ao mesmo tempo, atinge metas de produtos leves, reduzindo o custo geral do material do produto acabado para marcas de equipamentos.
6. Dobra e pós-tratamento completos encurtam o ciclo de entrega de pedidos transfronteiriços
Os fornecedores que fornecem apenas produtos semiacabados dobrados forçam os compradores a adquirir serviços de galvanização, revestimento em pó e rebarbação separadamente de oficinas terceirizadas, estendendo o prazo total de entrega do pedido em mais de 10 dias úteis. A Lijingda integra internamente linhas de produção de dobra, rebarbação, jato de areia e revestimento de superfície multitipo, finalizando todos os elos de processamento em uma única planta, sem terceirização externa. A programação de produção unificada acelera a entrega de pedidos em grandes quantidades, ajudando as marcas OEM a estocar componentes metálicos antes dos picos sazonais de produção.